
5 tipp az esztergagép pontos beállításához és hatékony használatához - Útmutató a precíz forgácsoláshoz
A modern fémipari gyártásban a pontos és hatékony esztergálás alapvető követelmény. Legyen szó egyedi alkatrészekről vagy sorozatgyártásról, a tized- és századmilliméteres méretpontosság, a megfelelő felületi minőség és a gazdaságos megmunkálás egyaránt fontos szerepet kap.
Egy korszerű esztergagép azonban önmagában nem garantálja a kívánt eredményt. Az esztergagép beállítása, a megfelelő forgácsolási sebesség, a stabil munkadarab-befogás és a szerszám pontos pozicionálása mind meghatározó tényezők.
Az alábbi öt gyakorlati tanács segít elkerülni a leggyakoribb megmunkálási hibákat, javítani a felületi minőséget és növelni a szerszámok élettartamát.
1. A szerszámmagasság pontos beállítása
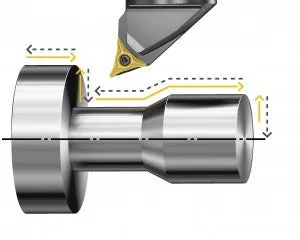
Az esztergálás egyik alapfeltétele, hogy a forgácsolószerszám éle megfelelő magasságban helyezkedjen el a munkadarab forgástengelyéhez képest.
Külső hosszesztergálásnál a szerszám csúcsmagasságát általában a főorsó középvonalához kell igazítani. A helytelen magasság megváltoztatja a tényleges forgácsolási geometriát, ami kedvezőtlenül befolyásolhatja a forgácsképződést, a felületi minőséget és a szerszámkopást.
A pontatlan beállítás több problémát is okozhat:
- Túl magas szerszám: kedvezőtlen hátszög, fokozott súrlódás, rezgés és élkárosodás jelentkezhet.
- Túl alacsony szerszám: megváltozhatnak a forgácsolási viszonyok, ami mérethibákat és felületi problémákat eredményezhet.
- Helytelen középmagasság homlokesztergálásnál: a munkadarab közepén kis anyagcsonk maradhat.
Hogyan érdemes beállítani?
Egyetemes esztergagépeknél csúcsmagasság-beállító sablon, a szegnyeregbe fogott csúcs vagy megfelelő mérőeszköz segíthet a beállításban. A gyorscserélős késtartók magasságállítása megkönnyíti az ismételhető szerszámcserét.
CNC esztergagépeknél a szerszámbefogó rendszer geometriai kialakítása mellett a pontos szerszámbemérés és a helyes korrekciós adatok megadása is elengedhetetlen.
Gyakorlati tanács: Szerszámcsere vagy új késtartó használata után ellenőrizze a csúcsmagasságot, különösen homlokesztergálás és beszúrás előtt.
2. A tokmány és a munkadarab megfelelő rögzítése
A precíz megmunkálás alapja a biztonságos és központos munkadarab-befogás. Hiába pontos az esztergagép, ha a munkadarab üt, elmozdul vagy deformálódik a forgácsolási erők hatására.
A megfelelő befogási módot a munkadarab geometriája, mérete és a szükséges pontosság alapján kell megválasztani.
A leggyakoribb befogási megoldások:
- Hárompofás önközpontosító tokmány: gyors befogást biztosít, elsősorban kör keresztmetszetű munkadarabokhoz.
- Négypofás, egymástól függetlenül állítható tokmány: szabálytalan alakú vagy pontosan központosítandó alkatrészekhez.
- Patronos befogás: különösen előnyös kisebb átmérőjű, pontos és ismételhető befogást igénylő munkadaraboknál.
- Lágy pofák: a munkadarabhoz igazítva pontosabb és kíméletesebb befogást tesznek lehetővé.
Hogyan ellenőrizhető a munkadarab ütése?
A befogás pontossága mérőórával ellenőrizhető. A radiális ütést a palástfelületen, az axiális ütést pedig megfelelő homlokfelületen lehet mérni.
Ha a mért eltérés meghaladja a megengedett értéket, célszerű ellenőrizni a pofák állapotát, a felfekvő felületek tisztaságát és a munkadarab elhelyezését.
Különösen fontos a szorítóerő megfelelő megválasztása vékonyfalú alkatrészeknél. A túl nagy befogóerő alakváltozást okozhat, amely a munkadarab kiengedése után mérethibaként jelentkezhet.
Gyakorlati tanács: Pontos megmunkálás előtt mindig ellenőrizze a befogás ütését, és ügyeljen arra, hogy a szorítóerő elegendő legyen a biztonságos megfogáshoz, de ne deformálja az alkatrészt.
3. A fordulatszám és az előtolás optimalizálása
Az esztergálás forgácsolási sebessége alapvetően meghatározza a megmunkálás termelékenységét, a szerszám éltartamát és az elkészült felület minőségét.
A megfelelő fordulatszám az alapanyagtól, a szerszám anyagától, a munkadarab átmérőjétől és a választott forgácsolási sebességtől függ.
Hogyan számítható ki a főorsó fordulatszáma?
A fordulatszám az alábbi képlettel határozható meg:
n = (1000 × vc) / (π × D)
Ahol:
- n: főorsó-fordulatszám (ford./perc)
- vc: forgácsolási sebesség (m/perc)
- D: megmunkálási átmérő (mm)
- π: 3,1416
Gyakorlati példa:
Egy 50 mm átmérőjű acél munkadarabot 150 m/perc forgácsolási sebességgel szeretnének esztergálni.
n = (1000 × 150) / (3,1416 × 50)
Az eredmény megközelítőleg 955 ford./perc.
Ez a számítás a kiinduló fordulatszámot adja meg. A ténylegesen alkalmazható értéket a szerszámgyártó ajánlásai, a gép fordulatszám-tartománya, a munkadarab befogása és a megmunkálás stabilitása alapján kell meghatározni.
CNC esztergálásnál az állandó forgácsolási sebesség szabályozása lehetővé teszi, hogy változó átmérő esetén a vezérlés automatikusan módosítsa a főorsó fordulatszámát. A maximális fordulatszám biztonságos korlátozása ilyenkor különösen fontos.
Az előtolás és a fogásmélység szerepe
A fordulatszám mellett az előtolás (f) és a fogásmélység (ap) megválasztása is meghatározó.
Nagyolásnál általában nagyobb forgácskeresztmetszet alkalmazható a hatékony anyagleválasztás érdekében. Simításnál ezzel szemben a pontos mérettartás és az elvárt felületi érdesség kerül előtérbe.
Túl nagy előtolás esetén romolhat a felületi minőség és nőhet a szerszámterhelés. A túl kicsi előtolás viszont kedvezőtlen forgácsképződést, dörzsölődést és bizonyos szerszámoknál fokozott kopást okozhat.
Gyakorlati tanács: A forgácsolási paramétereket mindig a munkadarab anyagához és a használt szerszámhoz igazítsa. A megfelelő kiindulási értékekhez használja a szerszámgyártó technológiai ajánlásait.
4. A hűtő-kenő folyadék megfelelő használata
Esztergálás közben a forgácsolási zónában jelentős hő keletkezik, amely hatással van a szerszám kopására, a munkadarab méretpontosságára és a felületi minőségre.
A megfelelően alkalmazott hűtő-kenő folyadék egyszerre több feladatot lát el:
- Hűtés: mérsékli a forgácsolási zóna hőterhelését.
- Kenés: csökkentheti a szerszám és a munkadarab közötti súrlódást.
- Forgácselvezetés: segíti a keletkező forgács eltávolítását.
- Felületvédelem: csökkentheti az újraforgácsolásból eredő karcolódások kockázatát.
Miért fontos a megfelelő koncentráció?
Vízbázisú emulziók alkalmazásakor a koncentráció rendszeres ellenőrzése elengedhetetlen. A túl alacsony koncentráció nem megfelelő kenést és korróziós problémákat okozhat, míg a túl magas koncentráció felesleges költségekkel és üzemeltetési nehézségekkel járhat.
A hűtőfolyadékot célszerű közvetlenül a forgácsolási zónába irányítani. Nagy termelékenységű CNC esztergálásnál a szerszámon keresztüli, nagynyomású hűtés javíthatja a forgácstörést és a forgácselvezetést.
Ugyanakkor nem minden megmunkálási feladat igényel folyadékhűtést. Egyes szerszámanyagok és forgácsolási körülmények esetén a száraz megmunkálás vagy a minimálkenés kedvezőbb lehet.
Gyakorlati tanács: Rendszeresen ellenőrizze az emulzió koncentrációját, állapotát és a hűtőfolyadék áramlását. A hűtési mód kiválasztásánál mindig vegye figyelembe a szerszámgyártó ajánlását.
5. A rezgések csökkentése stabil befogással
A megmunkálás közben jelentkező rezgések, különösen az önfenntartó berezgések, jelentősen ronthatják a felületi minőséget és csökkenthetik a forgácsolószerszám élettartamát.
A berezgés gyakran jellegzetes hanggal és hullámos felületi mintázattal jár. Súlyosabb esetben a szerszám vagy a munkadarab sérüléséhez is vezethet.
A rezgések leggyakoribb okai:
- Túl nagy szerszámkinyúlás vagy hosszú, nem megfelelően megtámasztott munkadarab.
- Nem kellően merev szerszám- vagy munkadarab-befogás.
- Nem megfelelő forgácsolási paraméterek.
- Kopott vagy az adott feladathoz nem megfelelő geometriájú váltólapka.
- A gép vagy a főorsó mechanikai állapotából eredő problémák.
Hogyan javítható a megmunkálás stabilitása?
Első lépésként célszerű a szerszámkinyúlást a szükséges minimumra csökkenteni. A merevebb késtartó és a megfelelő szerszámgeometria jelentősen javíthatja a forgácsolás stabilitását.
Hosszú tengelyek megmunkálásánál szegnyereg, állóbáb vagy futóbáb alkalmazásával mérsékelhető a munkadarab kihajlása és rezgése.
Szintén fontos a forgácsolási sebesség, az előtolás és a fogásmélység összehangolása. Bizonyos esetekben már a főorsó fordulatszámának módosítása is megszüntetheti a berezgést.
Ha a probléma megfelelő beállítások mellett is fennáll, ellenőrizni kell a gép szintezését, a főorsó állapotát, a szerszámbefogó elemeket és a munkadarab megtámasztását.
Gyakorlati tanács: Berezgés esetén ne kizárólag a fordulatszám csökkentésével próbálkozzon. Először a befogás merevségét, a szerszám állapotát és a munkadarab megtámasztását ellenőrizze.
Új esztergagép beszerzését tervezi, vagy szeretné hatékonyabbá tenni meglévő megmunkálási folyamatait?
Kérdés vagy ajánlatkérés esetén töltse ki az alábbi űrlapot, vagy keresse kollégáinkat bizalommal az alábbi telefonszámon: +36-1 434-2680.